You are using an out of date browser. It may not display this or other websites correctly.
You should upgrade or use an alternative browser.
You should upgrade or use an alternative browser.
فرایندهای شکل دهی فلزات
- شروع کننده موضوع محسن گلپا
- تاریخ شروع

لطفا اگر کسی اطلاعات کاملی در مورد فرایندهای شکل دهی فلزات موجود دارد ارسال نماید
ﻓﺮﺁﻳﻨﺪ ﺷﮑﻞ ﺩﻫﻲ ﺩﺭ ﺣﺎﻟﺖ ﺟﺎﻣﺪ
محاسبة حد كرنش كمانشي در شكل دهي غلتكي سرد به وسيلة تحليل اجزاي محدود
پیوست ها

rattling_boy
عضو جدید
اگه در مورد شکل دهی فلزات مطلب می خوای توی تاپیک های همین بخش بگردی می تونی چندین مورد مطلب پیدا کنی


a.samadi
عضو جدید
روش هیدروفرمینگ در شکل دهی قطعات
روش هیدروفرمینگ در شکل دهی قطعات
براي توليد قطعات مصرفي در خودرو، از روشهاي سنتي بالا کمک گرفته ميشود.در حال حاضر با توجه به فضاي رقابتي، منابع محدود مواد اوليه و مالي، سوخت مصرفي و همچنين مشکلات زيست محيطي، ضرورت استفاده از فناوريهاي جديد و خلاءآنها در صنعت خودرو، روز به روز بيشتر احساس ميشود. يکي از روشهاي نويني که از دهه 1990 در توليد قطعات از آن استفاده ميشود، روش هيدروفرمينگ است. استفاده از روش هيدروفرمينگ، نقش مهمي در کاهش وزن قطعه، هزينه ابزار وهزينه توليد دارد. در اين روش، سمبه يا ماتريس، با محيطي سيال جايگزين شده و فشار سيال، موجب جريان مواد به داخل حفره قالب و در نهايت شکلگيري آن ميشود.
در اين روش، براي فرمدهي اشکال، مواد اوليه داخل قالبي قرار گرفته و بعد از بستهشدن قالب مايع با فشار قوي به داخل قالب تزريق شده و شکل قالب را به مواد ميدهد، سپس قالب بازشده و بعد از تخليه مايع، قطعه از داخل قالب بيرون ميآيد.
مزاياي روش هيدرو فرمينگ عبارتند از:
· شکلدهي قطعات پيچيده با سطح مقطعهاي متفاوت در يک قطعه
· کاهش مراحل توليد
· کاهش زمان توليد
· کاهش هزينههاي توليد
· کاهش سايش ابزار مصرفي
· عدم نياز به قالبهاي متعدد
· کاهش وزن قطعات توليد شده (بهينهسازي)
· حذف فرايند جوشکاري در توليد قطعات حساس
· کاهش خرابي قالب و افزايش طول عمر قالب
· حذف آلودگي صوتي در محيط کار
· کاهش تجهيزات متعدد (انواع پرسها) براي توليد قطعات
· صافي سطوح قابل توجه نسبت به ديگر روشهاي ساخت
ادامه در
www.alisamadi.tk
روش هیدروفرمینگ در شکل دهی قطعات
براي توليد قطعات مصرفي در خودرو، از روشهاي سنتي بالا کمک گرفته ميشود.در حال حاضر با توجه به فضاي رقابتي، منابع محدود مواد اوليه و مالي، سوخت مصرفي و همچنين مشکلات زيست محيطي، ضرورت استفاده از فناوريهاي جديد و خلاءآنها در صنعت خودرو، روز به روز بيشتر احساس ميشود. يکي از روشهاي نويني که از دهه 1990 در توليد قطعات از آن استفاده ميشود، روش هيدروفرمينگ است. استفاده از روش هيدروفرمينگ، نقش مهمي در کاهش وزن قطعه، هزينه ابزار وهزينه توليد دارد. در اين روش، سمبه يا ماتريس، با محيطي سيال جايگزين شده و فشار سيال، موجب جريان مواد به داخل حفره قالب و در نهايت شکلگيري آن ميشود.
در اين روش، براي فرمدهي اشکال، مواد اوليه داخل قالبي قرار گرفته و بعد از بستهشدن قالب مايع با فشار قوي به داخل قالب تزريق شده و شکل قالب را به مواد ميدهد، سپس قالب بازشده و بعد از تخليه مايع، قطعه از داخل قالب بيرون ميآيد.
مزاياي روش هيدرو فرمينگ عبارتند از:
· شکلدهي قطعات پيچيده با سطح مقطعهاي متفاوت در يک قطعه
· کاهش مراحل توليد
· کاهش زمان توليد
· کاهش هزينههاي توليد
· کاهش سايش ابزار مصرفي
· عدم نياز به قالبهاي متعدد
· کاهش وزن قطعات توليد شده (بهينهسازي)
· حذف فرايند جوشکاري در توليد قطعات حساس
· کاهش خرابي قالب و افزايش طول عمر قالب
· حذف آلودگي صوتي در محيط کار
· کاهش تجهيزات متعدد (انواع پرسها) براي توليد قطعات
· صافي سطوح قابل توجه نسبت به ديگر روشهاي ساخت
ادامه در
www.alisamadi.tk


mzibast
عضو جدید
کشش عمیق (Deep Drawing)
کشش عمیق (Deep Drawing)
کشش عمیق (Deep Drawing) : نوعی فرآیند فلزکاری است که برای شکل دادن ورق صاف به محصولات فنجانی شکل مانند وان حمام، محفظه های پوسته ای و گلگیر اتومبیل مورد استفاده قرار می گیرد. این عمل با قرار دادن لقمه ای به اندازه مناسب روی قالب شکل دار و فشار دادن فلز به داخل قالب با یک منگنه مطابق شکل روبرو انجام می شود. به طور کلی یک فشار گیره ای یا باز فشردن برای فشار دادن لقمه در روی قالب لازم است تا از ایجاد چروک جلوگیری کند. این کار توسط یک حلقه بازفشاری یا لقمه نگهدار به خوبی در یک پرس دو کاره انجام می شود. با اینکه عواملی که فرآیند کشش عمیق را کنترل می کنند کاملاً مشهود هستند، چنان پیچیده بر هم کنش می کنند که توضیح دقیق ریاضی فرآیند با عبارات ساده ممکن نیست. به عبارت دیگر می توان گفت فرآیند کشش عمیق یکی از فرآیندهای شکل دادن ورق است. این نوع فرآیندها با اغلب فرآیندهای شکل دادن حجمی تفاوت دارد. در ورق کاری کشش حاکم است درحالی که فرآیندهای شکل دادن حجمی به طور عمده فشاری هستند. به علاوه غالباً یک سطح یا هر دو سطح نواحی تغییر شکل آزاد است یعنی آنکه ابزار آنها را نمی گیرد. اختلاف عمده در این است که شکست در ورق کاری غالباً از ناپایداری پلاستیک در هنگام کشش ناشی می شود و نه از گسیختگی، هر چند ممکن است سرانجام ورق گسیخته شود.
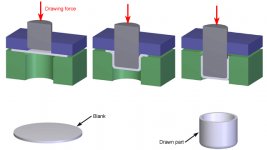
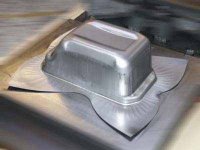
حد شکل دادن بهینه هنگامی است که باریک شوندگی موضعی رخ دهد نه موقعی که ورق گسیخته می شود. در شکل روبرو تصویر شماتیک فرآیند کشش عمیق ( کاسگری ) نشان داده شده است. از این روش برای تولید صنعتی قطعاتی نظیر مخازن فولادی، فشنگ برنجی و قوطی های کنسرو آلومینیومی و فولادی استفاده می کنند. در شکل، دو ناحیه مهم دیده می شود، لبه که بخش عمده تغییر شکل در آن رخ می دهد و دیواره که باید نیروی لازم برای تغییر شکل لبه را تحمل کند. اگر قطر قطعه خام خیلی زیاد باشد، نیرویی که باید از طریق دیواره انتقال یابد بیش از اندازه افزایش می یابد و سبب تسلیم و شکست دیواره می شود. شکل پذیری را می توان به صورت نسبت کشش حدی (LDR) که عبارت است از بزرگترین نسبت قطر قطعه خام ( گرده ) به قطرکاسه یا پانچ که بتوان با موفقیت کشید، بیان کرد
کشش عمیق (Deep Drawing)
کشش عمیق (Deep Drawing) : نوعی فرآیند فلزکاری است که برای شکل دادن ورق صاف به محصولات فنجانی شکل مانند وان حمام، محفظه های پوسته ای و گلگیر اتومبیل مورد استفاده قرار می گیرد. این عمل با قرار دادن لقمه ای به اندازه مناسب روی قالب شکل دار و فشار دادن فلز به داخل قالب با یک منگنه مطابق شکل روبرو انجام می شود. به طور کلی یک فشار گیره ای یا باز فشردن برای فشار دادن لقمه در روی قالب لازم است تا از ایجاد چروک جلوگیری کند. این کار توسط یک حلقه بازفشاری یا لقمه نگهدار به خوبی در یک پرس دو کاره انجام می شود. با اینکه عواملی که فرآیند کشش عمیق را کنترل می کنند کاملاً مشهود هستند، چنان پیچیده بر هم کنش می کنند که توضیح دقیق ریاضی فرآیند با عبارات ساده ممکن نیست. به عبارت دیگر می توان گفت فرآیند کشش عمیق یکی از فرآیندهای شکل دادن ورق است. این نوع فرآیندها با اغلب فرآیندهای شکل دادن حجمی تفاوت دارد. در ورق کاری کشش حاکم است درحالی که فرآیندهای شکل دادن حجمی به طور عمده فشاری هستند. به علاوه غالباً یک سطح یا هر دو سطح نواحی تغییر شکل آزاد است یعنی آنکه ابزار آنها را نمی گیرد. اختلاف عمده در این است که شکست در ورق کاری غالباً از ناپایداری پلاستیک در هنگام کشش ناشی می شود و نه از گسیختگی، هر چند ممکن است سرانجام ورق گسیخته شود.
حد شکل دادن بهینه هنگامی است که باریک شوندگی موضعی رخ دهد نه موقعی که ورق گسیخته می شود. در شکل روبرو تصویر شماتیک فرآیند کشش عمیق ( کاسگری ) نشان داده شده است. از این روش برای تولید صنعتی قطعاتی نظیر مخازن فولادی، فشنگ برنجی و قوطی های کنسرو آلومینیومی و فولادی استفاده می کنند. در شکل، دو ناحیه مهم دیده می شود، لبه که بخش عمده تغییر شکل در آن رخ می دهد و دیواره که باید نیروی لازم برای تغییر شکل لبه را تحمل کند. اگر قطر قطعه خام خیلی زیاد باشد، نیرویی که باید از طریق دیواره انتقال یابد بیش از اندازه افزایش می یابد و سبب تسلیم و شکست دیواره می شود. شکل پذیری را می توان به صورت نسبت کشش حدی (LDR) که عبارت است از بزرگترین نسبت قطر قطعه خام ( گرده ) به قطرکاسه یا پانچ که بتوان با موفقیت کشید، بیان کرد